Awdur: Dany Huang, Ph.D.
Prif Swyddog Gweithredol ac Arweinydd Ymchwil a Datblygu, TOB New Energy
Cysylltwch â Dr Huang ar LinkedIn
Crynodeb Gweithredol a Phwyntiau Tecawe Allweddol
Mae graddio cotio electrod o fainc labordy i linell beilot yn methu ar bum newidyn peirianneg ymhell cyn i gemeg ddod yn dagfa: diffyg cyfatebiaeth cyfradd cneifio rhwng dulliau cotio, rheoli cotio ysbeidiol, cynhwysedd popty sychu, trin gwe, a mesureg unffurfiaeth inlin. Y rheol graidd: nid yw rysáit sy'n gweithio ar lafn meddyg ar 0.5 m/munud yn trosglwyddo i farw cynhyrchu ar 20 m/munud trwy godi cyflymder yn unig.
- Mae gorchudd marw slot yn disodli dulliau labordy ar raddfa beilot oherwydd ei fod yn rhag-fesurydd y ffilm wlyb o system gaeedig, yn annibynnol ar gyflymder gwe a geometreg rholio.
- Cotio ysbeidiol yw'r cam anoddaf i'w drosglwyddo: mae rheolaeth cychwyn/stopio, effeithiau ymyl gwlyb, a hyd plwm / cynffon yn cael eu rheoli gan geometreg gwefus marw a chydamseru ôl-rôl, nid gan y pwmp.
- Gellir cyfrifo hyd popty sychu cyn ei brynu: hyd popty ≈ (llwyth arwynebedd toddyddion × cyflymder llinell) / fflwcs sychu, gydag enghraifft wedi'i gweithio ar gyfer llinell catod NMP 5 m/munud ar ≈18 m.
- Mesur pwysau areal mewnol gydag adborth dolen gaeedig yw'r hyn sy'n gwahanu data peilot oddi wrth ddata labordy-hebddo, darganfyddir drifft trwch oriau ar ôl i'r rîl gael ei gorchuddio.
Mae bar cotio ar raddfa labordy yn cynhyrchu ffilm wlyb 150 µm perffaith. Mae'r rysáit wedi'i ddilysu. Mae'r data celloedd yn ardderchog. Mae'r llinell beilot yn cael ei harchebu, ei gosod, ac mae'r rîl gyntaf yn dod allan gyda gleiniau ymyl, rhediadau, ac arogl toddyddion wedi'u sychu i mewn. Nid yw'r peiriant cotio wedi'i dorri. Roedd rhagdybiaethau'r broses.
Mae cynyddu cotio yn ddisgyblaeth ei hun, gyda dulliau methu byth yn ymddangos mewn labordy oherwydd nad yw'r labordy byth yn cyrraedd cyflymderau, lled, llwythi toddyddion, a chyfundrefnau tensiwn llinell beilot. Mae pum her yn cyfrif am bron bob methiant cynyddol. Mae gan bob un ateb peirianneg hysbys.
|
|
|
|
| Ymchwil a Datblygu a Chaenu Labordy | Gorchudd Trosglwyddo | Slot{0}}Caenu Die |
Her 1: Yr Anghydweddiad Cyfradd Cneifio Rhwng Labordy a Chaenu Cynhyrchu
Mae bar cotio labordy neu lafn meddyg yn gosod slyri ar gyfraddau cneifio o 10-100 s⁻¹. Mae slot cynhyrchu yn marw ar 20 m/munud gyda bwlch o 250 µm yn cynhyrchu cyfraddau cneifio wal o 1,000–3,000 s⁻¹. Mae slyri batri yn teneuo cneifio; gall ei gludedd ar y ddwy gyfundrefn gneifio hynny amrywio yn ôl trefn maint.
Y canlyniad yw mai anaml y ffurfiant slyri gorau posibl ar gyfer cotio labordy yw'r gorau ar gyfer cotio cynhyrchu. Mae'n bosibl y bydd slyri wedi'i diwnio i ddal solidau ar gneifio isel yn rhedeg ar gneifio uchel. Gall slyri sy'n llifo'n hyfryd trwy ddis setlo yng nghwch cymysgu sefydlog y labordy. Rhaid ail-ddilysu'r fformiwleiddiad yn erbyn y gyfradd cneifio cynhyrchu, nid ei gario drosodd heb ei newid.
Yr ateb peirianyddol yw nodweddu'r gromlin llif llawn-gludedd ar draws ysgubiad cyfradd cneifio-cyn graddio, a dewis y dull caenu sy'n cyd-fynd â'r drefn gneifio gynhyrchu arfaethedig. Gorchudd marw slot, gyda'i lif caeedig wedi'i fesur ymlaen llaw, yw'r unig ddull y mae ei drwch ffilm wlyb wedi'i osod yn ôl cyfradd llif a chyflymder gwe yn hytrach na bwlch y gofrestr a grym y llafn, sy'n golygu mai hwn yw'r llwyfan codio rhagosodedig ar gyfer electrodau batri.
Her 2: Rheoli Cotio Parhaus vs Ysbeidiol
Nid yw'r rhan fwyaf o electrodau cynhyrchu wedi'u gorchuddio'n barhaus. Mae angen caenu ysbeidiol ar electrodau prismatig a chodyn wedi'u gwahanu gan barthau casglu cerrynt heb eu gorchuddio lle mae tabiau'n cael eu weldio. Y parthau pontio rhwng rhanbarthau â chaenen a rhanbarthau heb eu gorchuddio yw lle mae ansawdd cynyddu'n cael ei ennill neu ei golli.
Mae tri dull methiant yn dominyddu cotio ysbeidiol:
Glain ymyl gwlyb.Ar ddechrau a diwedd pob streipen wedi'i gorchuddio, mae blaen y llif yn ymddwyn yn wahanol nag mewn cyflwr cyson. Y canlyniad yw glain mwy trwchus ar yr ymylon blaen a llusgo sy'n gor-sychu neu'n symud y llwythiad arwynebedd o sawl cant. Er mwyn rheoli hyn mae angen dechrau/stopio'r pwmp cotio a'r gofrestr wrth gefn sydd wedi'u cydamseru'n fanwl gywir, gydag amseroedd aros wedi'u tiwnio i gyfaint mewnol y dis.
Hyd plwm a chynffon.Mae'r streipen â chaenen yn mynd dros neu'n tanio'r hyd targed fesul milimetr. Mewn cynhyrchiant cyfaint uchel, mae gorlifiad o 3 mm ar bob streipen yn gwastraffu deunydd ar draws miliynau o fetrau; mae tanlinell 3 mm yn creu parthau moel y tu mewn i'r gell sy'n lleihau cynhwysedd.
Diffiniad ymyl.Mae cotio ysbeidiol gyda gorchudd trosglwyddo wedi'i gyfyngu'n sylfaenol-gellir codi'r rholyn trosglwyddo, ond mae'r toddiant cotio yn parhau i wlychu ymyl y gofrestr, gan greu trawsnewidiad taeniad. Mae cotio marw slot yn trin gweithrediad ysbeidiol yn lân oherwydd bod y wefus marw yn cau'r llif ar orchymyn, a gellir gosod y marw dros rhigol gwactod yn y gofrestr wrth gefn i ddal y gostyngiad gweddilliol.
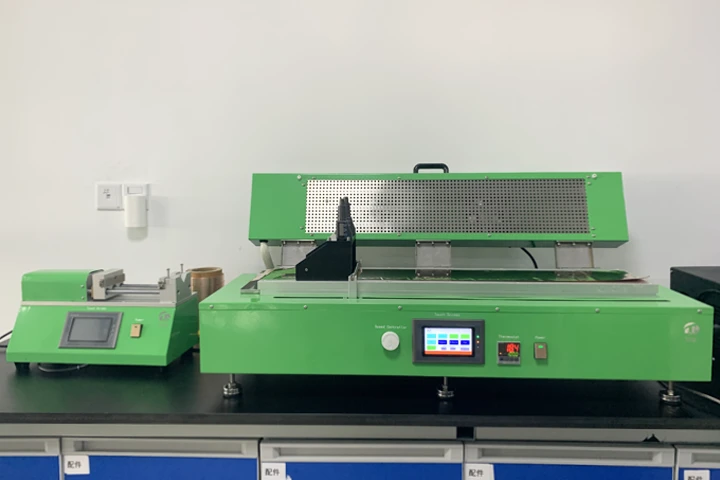
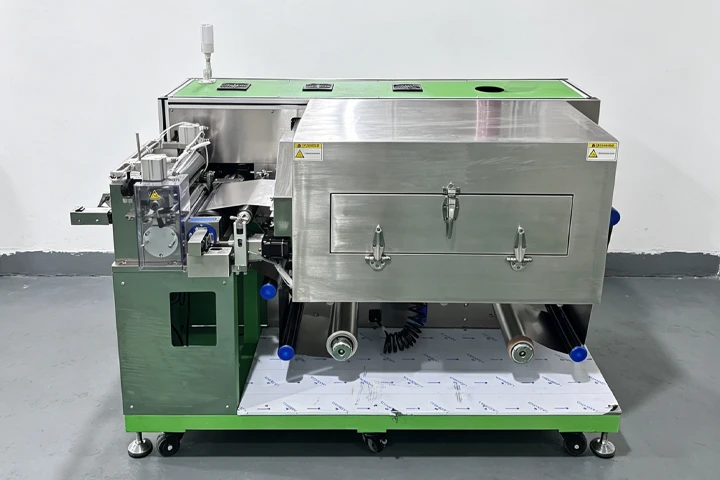
Ar gyfer unrhyw linell beilot y bwriedir iddi gynhyrchu cwdyn neu electrodau prismatig, rhaid nodi gallu ysbeidiol fel gofyniad o'r radd flaenaf, nid fel ôl-ystyriaeth. Dyma'n union lle apeiriant cotio slot marw batrigyda phwmp servo-syncronedig a rheolaeth ôl-rholiad ar gyfer cotio ysbeidiol yn ennill ei fanyleb.
Her 3: Cynllun Sychu Popty a Chyfrifo Hyd
Yn y popty mae'r rhan fwyaf o linellau peilot yn methu'n dawel. Mae haenau labordy yn sychu mewn munudau o dan blât poeth neu ffwrn darfudiad bach. Mae llinell beilot yn symud y we ar 2–10 m/munud, ac mae'r llwyth toddydd fesul metr o we yn gorchmynion maint yn uwch.
Nid yw hyd sychu yn ddyfaliad. Mae'n dilyn o gydbwysedd màs y toddydd:
L_oven=(m_solv × v) / q
Lle:
- L_oven=hyd popty gofynnol (m)
- m_solv=llwyth arwynebedd toddyddion ar y we wlyb (g/m²)
- v=cyflymder llinell (m/mun)
- q=fflwcs sychu ymarferol (g o doddydd fesul m² o arwynebedd llawr popty y funud)
Mae'r llwyth arwynebedd toddyddion yn deillio o'r rysáit cotio:
m_solv=D × (1 − S) / S
Lle D yw'r pwysau arwynebedd caenu sych (g/m²) ac S yw ffracsiwn solidau'r slyri.
Enghraifft wedi'i gweithio - catod NMC, hydoddydd NMP:
- Sych yn llwytho D=180 g/m²
- Ffracsiwn solid S=0.55
- Cyflymder llinell v=5 m/munud
- m_solv=180 × (1 − 0.55)/0.55=147 g/m²
- Fflwcs sychu ymarferol q ar gyfer NMP ≈ 35–45 g/m²·min (NMP yn berwi ar 202 gradd ac angen parthau tymheredd uchel)
- L_oven=(147 × 5) / 40 ≈ 18.4 m
Felly mae angen ffwrn 18-20m yn fras ar gyfer llinell gathod NMP beilot ar 5 m/munud gyda rheolaeth tymheredd parth ac adferiad toddyddion gwacáu. Mae slyri dŵr yn wahanol: mae gwres cudd dŵr tua 2.3 × gwres NMP, ond gellir gyrru dŵr i ffwrdd ar dymheredd is gyda chyflymder aer darfudol uwch. Fel arfer mae angen fflwcs o 20–35 g/m²·min ar linellau dyfrllyd ac o ganlyniad ffyrnau tebyg neu hirach.
Tabl Cyfeirnod Sychu (gwerthoedd nodweddiadol ar gyfer llinell beilot 5 m/munud)
| System Slyri | Llwytho Sych (g/m²) | solidau (%) | Llwyth toddyddion (g/m²) | Fflwcs Ymarferol (g/m²·mun) | Amcangyfrif o Hyd Popty (m) |
|---|---|---|---|---|---|
| NMC catod / NMP | 180 | 55 | 147 | 40 | ≈18 |
| LFP catod / NMP | 200 | 60 | 133 | 40 | ≈17 |
| Anod graffit / dŵr | 120 | 48 | 130 | 28 | ≈23 |
| NMC catod / dŵr | 150 | 50 | 150 | 28 | ≈27 |
Mae parthau popty yn gymaint â hyd. Mae lleiafswm dwy barth yn safonol: parth mynediad tymheredd is (50-80 gradd ) sy'n tynnu toddydd yn araf er mwyn osgoi croenio a phothelli arwyneb, a pharth tymheredd uchel (110-150 gradd ar gyfer dŵr, 140-200 gradd ar gyfer NMP) sy'n cwblhau sychu. Croen parth mynediad-lle mae'r arwyneb uchaf yn sychu a selio cyn i'r toddydd isod ddianc-yw'r diffyg clasurol y mae popty parth sengl yn ei gynhyrchu ar gyflymder peilot.
Mewnwelediad Peirianneg:
Cyn archebu popty, rhedwch y cyfrifiad màs-cydbwysedd gyda'ch rysáit go iawn a'ch cyflymder targed. Y gwall cynyddu mwyaf cyffredin a welwn mewn tendrau offer yw popty a nodir ar gyfer tymheredd sychu'r labordy yn hytrach na'r fflwcs toddyddion cynhyrchu. Mae popty rhy fach yn gorfodi gostyngiad cyflymder sy'n canslo holl bwrpas y llinell beilot. Mae tîm peirianneg TOB New Energy yn cyflawni'r cyfrifiad hwn ar gyfer pob dyfynbris llinell cotio peilot, gan ddefnyddio llwyth sych y cwsmer, cynnwys solidau, a chyflymder llinell darged.
Her 4: Trin Gwe a Rheoli Tensiwn ar Raddfa
Mae cotio labordy yn trin dalen ffoil â llaw. Mae cotio peilot yn rhedeg gwe barhaus ar densiwn, ac mae'r ffiseg yn newid yn llwyr.
- Unffurfiaeth tensiwn.Mae ffoil copr a alwminiwm yn ymestyn yn elastig. Mae tensiwn anwastad ar draws lled y we yn cynhyrchu wrinkles, bagginess, a chrwydro ochrol (gwallau olrhain gwe) sy'n symud y safle cotio o'i gymharu ag ymyl y ffoil. Mae angen rheoli tensiwn ar beilotiaid o fewn ±2 % ar draws y parthau dad-ddirwyn, cotio, sychu ac ailddirwyn, fel arfer trwy roliau dawnsiwr a reolir â llwyth-gell.
- Diffygion ffoil a thrin sbleis.Mae riliau peilot wedi'u sbleisio. Gall sbleis a reolir yn wael ddyblu'r trwch lleol a chreu bwlch cotio neu dorri gwe. Nodwedd beilot safonol yw canfod sbleis yn awtomatig a chodi cotio pen ar dramwyfa sbleis.
- Tensiwn parth sychu.Wrth i'r we fynd trwy'r popty, mae anweddiad toddyddion a gwresogi yn newid cynnwys modwlws a lleithder y we, sy'n symud tensiwn. Mae poptai gwe sy'n arnofio a sychwyr arnofio aer yn datgysylltu tensiwn popty oddi wrth densiwn proses; rhaid tiwnio ffyrnau â chynhaliaeth rolio er mwyn ehangu'r we.
Nid oes yr un o'r rhain yn ymddangos mewn labordy. Maent yn ymddangos ar 100 m cyntaf rhediad peilot, ac maent yn cyfrif am gyfran fawr o'r diffygion "anesboniadwy" mewn adroddiadau cynyddu.
Her 5: Unffurfiaeth Fewnol a Rheoli Màs Arwyneb
Mae'r labordy yn mesur sampl wedi'i orchuddio â micromedr ar ôl ei sychu. Rhaid i linell beilot fesur y cotio tra ei fod yn rhedeg, bob metr, a chywiro'r broses mewn amser real.
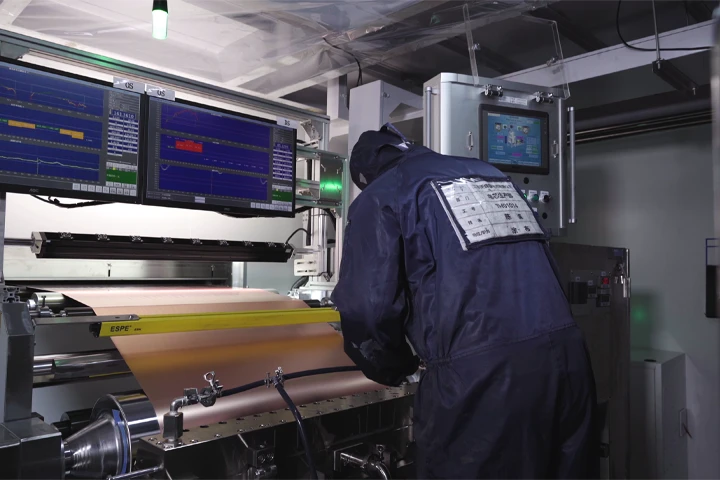
Mae mesuryddion pwysau areal inline-systemau trawsyrru pelydr-X neu beta-yn mesur màs y ffoil wedi'i orchuddio fesul uned arwynebedd yn barhaus ar draws lled y we. Mae'r signalau'n bwydo dolen gaeedig sy'n addasu'r gyfradd llif marw slot neu gyflymder y we i ddal y llwythiad targed o fewn ±1%.
Heb y ddolen hon, post-mortem yw data peilot. Darganfyddir drifft trwch sy'n cychwyn ar ddechrau'r rîl ar ddiwedd y rîl, ac mae'r rîl gyfan naill ai'n cael ei sgrapio neu ei derbyn gydag unffurfiaeth anhysbys. Gyda rheolaeth dolen gaeedig, caiff y drifft ei gywiro o fewn eiliadau, ac mae'r log data yn nodi beth ddigwyddodd a phryd.
Dyma'r gwahaniaeth mwyaf o ran ansawdd data rhwng cotio labordy a gorchudd peilot, ac mae'n effeithio'n uniongyrchol ar a yw'r celloedd a adeiladwyd o electrodau peilot yn debyg i gelloedd labordy.
A yn erbyn B: Coater Trosglwyddo yn erbyn Slot Die ar gyfer y Raddfa Beilot-I fyny
Mae dau lwyfan cotio yn dominyddu caffael peilot, ac mae'r dewis yn newid popeth i lawr yr afon.
| Gallu | Coater trosglwyddo (gravure/rholer) | Peiriant cotio Slot Die |
|---|---|---|
| Rheoli trwch ffilm | Mae anuniongyrchol-yn dibynnu ar fwlch y gofrestr, cymhareb cyflymder rholio, cyfaint rhigol | Wedi'i osod yn uniongyrchol yn ôl cyfradd llif pwmp a chyflymder gwe |
| Gorchudd ysbeidiol | Mae{0}}trosglwyddo rholyn codi cyfyngedig yn gadael ymylon wedi'u taenu | Ardderchog-gwefus marw yn agor/cau ar orchymyn |
| Cotio unffurfiaeth ar draws lled | Sensitif i rolio gwisgo a lapio ongl | Wedi'i bennu gan sythrwydd gwefus marw a shim |
| Amlygiad cyfradd cneifio | Uchel ar y gofrestr nip, amrywiol | Wedi'i reoli ac yn rhagweladwy ar wefus marw |
| System gaeedig llawn toddyddion | Agored i awyrgylch | Ar gau-yn lleihau anweddiad toddyddion a sychu |
| Newid i gemeg newydd | Cymedrol | Ailraglennu cyfradd llif cyflym, ychydig iawn o newid mecanyddol |
| Cost cyfalaf cymharol | Is | Uwch |
| Ffit orau ar raddfa beilot | Slyri anod, gwaith archwiliol cost isel | Gorchudd cynhyrchu-cynrychioliadol catod ac anod |
Y rheol ymarferol: mae coater trosglwyddo yn profi'r cemeg; mae marw slot yn profi'r broses. Os mai nod y llinell beilot yw cynhyrchu data cynhyrchu-cynrychioliadol-llwytho arwynebedd, unffurfiaeth, a phatrymau ysbeidiol sy'n cyd-fynd â'r gigafactory yn y dyfodol-y slot die yw'r llwyfan cywir. Acoater trosglwyddo batri ar gyfer dilysu slyri ar raddfa beilot mae'n dal yn ddefnyddiol ar gyfer sgrinio deunydd cyfnod cynnar, ond ni all atgynhyrchu'r system gaeedig, ymddygiad cyn-fesurydd cotio cynhyrchu.
Cynhwysedd vs Cyflymder Cotio: Yr Amcangyfrif Syml
Mae timau caffael yn gofyn un cwestiwn yn gyntaf: faint mae'r llinell hon yn ei gynhyrchu? Mae’r ateb yn dechrau gyda fformiwla tri thymor:
C (m²/h)=W_web (m) × v (m/mun) × 60 × amser up
Lle W_web yw lled y we wedi'i orchuddio, v yw cyflymder llinell, a chyfrifon uptime ar gyfer splicing, glanhau, a newid drosodd.
Ar gyfer gwe beilot 300 mm ar 5 m/munud gyda 80% uptime:
C = 0.3 × 5 × 60 × 0.8 = 72 m²/h
I drosi i allbwn cell, rhannwch gan yr ardal electrod fesul cell. Mae electrod cwdyn 20 Ah ar 0.1 m² fesul ochr wedi'i gorchuddio yn rhoi tua 720 ochr wedi'i gorchuddio yr awr o'r llinell honno-cyn didynnu diffygion cotio a trimio. Mae'r fformiwla yn amlygu'r fasnach: mae dyblu cyflymder llinell yn dyblu allbwn ardal ond yn lluosi'r llwyth sychu a'r gyfradd cneifio, a dyna pam mae'n rhaid datrys cyfrifiad y popty a'r targed cyflymder gyda'i gilydd, nid yn ddilyniannol.
FAQ: Cynyddu Cotio Batri
Pam mae fy rysáit cotio labordy yn methu ar y llinell beilot?
Bron bob amser oherwydd gwahaniaethau cyfradd cneifio a sychu. Mae cotio labordy yn gweithredu ar 10-100 s⁻¹; mae dis cynhyrchu yn rhedeg ar 1,000–3,000 s⁻¹, gan newid gludedd effeithiol. Ac nid yw amseroedd sychu labordy o funudau yn graddio i we symudol. Ail-ddilyswch y gromlin llif a rhedeg cydbwysedd màs y popty cyn graddio.
A all coater trosglwyddo wneud cotio ysbeidiol?
Dim ond gyda chyfyngiadau. Gellir codi'r rholyn trosglwyddo, ond mae'r toddiant cotio yn gwlychu ymyl y gofrestr, gan gynhyrchu trawsnewidiadau cychwyn / stop wedi'u taenu. Gorchudd marw slot gyda phwmp wedi'i gydamseru â servo a rhigol gwactod ôl-rôl yw'r ateb gradd cynhyrchu ar gyfer patrymau ysbeidiol glân.
Sut mae cyfrifo hyd popty sychu ar gyfer fy gorchudd?
Defnyddiwch L_oven=(m_solv × v) / q, lle mae m_solv yn hydoddydd llwyth areal (g/m²), v yw buanedd llinell (m/min), a q yn fflwcs sychu ymarferol (g/m²·min). Ar gyfer catod NMC/NMP ar 5 m/munud, mae hyn yn cynhyrchu tua 18 m o ffwrn.
Beth yw'r gwahaniaeth mewn rheoli pwysau areal rhwng cotio labordy a pheilot?
Mae cotio labordy yn cael ei fesur all-lein ar ôl ei sychu. Mae cotio peilot yn defnyddio medryddion pelydr-X neu beta mewnol gydag adborth dolen gaeedig sy'n dal y llwytho o fewn ± 1 % mewn amser real. Y ddolen honno yw'r gwahaniaeth rhwng data post-mortem a data proses.
Pa gyflymder llinell ddylai llinell cotio peilot ei dargedu?
Dylai gyd-fynd â threfn cneifio a sychu'r llinell gynhyrchu arfaethedig, nid y cyflymaf y gall y labordy ei reoli. Targed peilot cyffredin yw 3–10 m/munud gyda lled gwe o 200–500 mm-yn ddigon cyflym i atgynhyrchu amodau cynhyrchu, sychu a chneifio, yn ddigon araf i gadw trin toddyddion yn hylaw.
Yn barod i Ddilysu Eich Proses ar Raddfa Beilot?
Mae llinell cotio beilot sy'n atgynhyrchu amodau cneifio, sychu a mesureg cynhyrchu yn troi'n raddfa i fyny o ddyfalu yn gyfrifiad peirianyddol. Fel gwneuthurwr un contractwr ffynhonnell uniongyrchol, mae TOB New Energy yn cyflenwi peiriannau cotio marw slot peilot, gorchuddion trosglwyddo, ffyrnau sychu aml-barth, a medryddion mewnol-wedi'u peiriannu gyda'i gilydd fel bod y cydbwysedd màs yn cau cyn i'r llinell gludo. Anfonwch y ffurfiad slyri, y llwytho sych, a'r cyflymder targed at y tîm peirianneg i gael cynllun llinell gyflawn a dyfynbris uniongyrchol o'r ffatri.
Cyfeirnod technegol a luniwyd gan grŵp peirianneg proses TOB New Energy o osodiadau llinell cotio peilot ar draws cemegau a fformatau lluosog cell. I gael adolygiad o gydbwysedd màs caenu ar eich rysáit penodol, cysylltwch â Dr. Dany Huang ar LinkedIn neu cyflwynwch eich manyleb cotio i ddesg beirianneg Xiamen.