Awdur: Dany Huang, Ph.D.
Prif Swyddog Gweithredol ac Arweinydd Ymchwil a Datblygu, TOB New Energy
Cysylltwch â Dr Huang ar LinkedIn
Crynodeb Gweithredol a Phwyntiau Tecawe Allweddol
Mae'r ffyniant ESS yn rhedeg ar gelloedd LFP prismatig mawr-280Ah a 300Ah fformatau sy'n pwyso 5.4-6.0 kg yr un ac mae'n rhaid iddo ddal eu sêl hermetig am 15-20 mlynedd. Mae cynulliad cyflym yn ddisgyblaeth goddefgarwch: gall clirio mewnosod, treiddiad cap weldio, a chydbwysedd PPM / cynnyrch benderfynu a yw llinell yn gwneud arian neu'n gwneud sgrap.
- Yn gallu clirio mewnosod: cyfanswm o 0.3-0.8 mm, gyda chamliniad onglog yn cael ei ddal o dan 0.2 gradd. Ar ddyfnder mewnosod o 200 mm, mae hanner gradd o ogwydd yn cyfateb i 1.7 mm o wrthbwyso-digon i blygu ymyl gwahanydd a phlannu diffyg rhyddhau.
- Weldio laser cap uchaf: weldiad perimedr 0.76 m fesul cell 280Ah ar 80–250 mm/s, treiddiad 0.5–1.2 mm, gyda chyfradd gollwng heliwm tua 10⁻⁷ Pa·m³/s neu dynnach.
- PPM a chynnyrch: mae llinellau lled-awtomatig yn rhedeg 2–5 rhan y funud ar 92–95% -cynnyrch pasio cyntaf; llinellau cwbl awtomataidd yn rhedeg 10-15 PPM ar 97.5-99%.
- Y bwlch cynnyrch yw'r ROI go iawn: mae pedwar pwynt canran ar draws 10,000 o gelloedd y dydd yn cyfateb yn fras i USD 4 miliwn y flwyddyn mewn deunydd a arbedwyd ar gostau celloedd ESS.
Mae cell LFP 280Ah yn llestr pwysedd 5.5 kg sy'n gorfod goroesi dau ddegawd o feicio thermol y tu mewn i gynhwysydd. Mae hefyd yn nwydd-mae prynwyr storfa grid yn ei brynu ar bris fesul kWh, ac mae'r gell yn cyfrif am y rhan fwyaf o'r gost. Felly mae llinellau cynulliad yn cael eu gwasgu o'r ddau ben: mesurydd rhagdalu uwch i amorteiddio cyfalaf, goddefgarwch tynnach i ddiogelu'r cynnyrch. Ni all llinellau llaw a lled-awtomatig gyflwyno'r ddau. Dyna'r realiti gweithredu y tu ôl i bob penderfyniad ehangu ffatri ESS.
Ar 280Ah, mae un gell yn cyfateb i 0.896 kWh. Mae angen tua 3.3 miliwn o gelloedd y flwyddyn ar blanhigyn 3 GWh. Rhedeg 300 diwrnod ar 85% argaeledd llinell, sy'n gweithio allan i tua 9-10 rhan y funud. Nid yw cyflymder y llinell yn ddewis. Mae'n rhifyddeg.
Pam mae Celloedd 280Ah a 300Ah yn Torri Dyluniad Llinell Gonfensiynol
Mae celloedd silindrog bach yn goddef trin camdriniaeth. Mae'r can dur yn anhyblyg, mae'r màs yn isel, ac mae geometreg y derfynell yn maddau milimedr o gamlinio. Nid yw celloedd prismatig mawr yn gwneud hynny.
- Offeren a syrthni.Mae cell 5.5 kg sy'n symud ar fuanedd ar drawsgludwr yn cario momentwm gwirioneddol. Mae pob stop yn trosglwyddo egni cinetig i'r gell ac i'r gosodiad. Mae angen rheolyddion grym a phadiau cyswllt meddal ar grippers i osgoi tolciau caniau a straen sêm weldio.
- Ôl troed a hyd weldiad.Mae cell 280Ah safonol yn mesur tua 174 × 207 × 72 mm, gan roi perimedr cap o tua 760 mm o weldiad parhaus fesul cell. Y weldiad hwnnw yw'r unig rwystr rhwng yr electrolyte ac ugain mlynedd o leithder amgylchynol.
- Mewnosod dwfn.Mae'r teulu 300Ah yn ymestyn y can yn dalach. Mae dyfnder mewnosod 200 mm yn chwyddo gwall onglog ar ei hyd-mae'r geometreg yn cosbi gogwyddiadau bach.
- Diffygion oes ased.Mae celloedd ESS yn cael eu graddio ar gyfer 6,000-8,000 o gylchoedd. Nid yw plyg gwahanydd neu weldiad wedi'i asio'n rhannol yn methu'r prawf trydanol. Mae'n methu ym mlwyddyn tri, y tu mewn i gynhwysydd y mae'n rhaid i'r gweithredwr ei agor a'i ail-weithio.
Nid yw llinellau cydosod cyflym ar gyfer y dosbarth cell hwn yn llinellau silindrog graddedig. Maent yn ddisgyblaeth beirianyddol eu hunain, a'r ddwy orsaf sy'n ei ddiffinio yw mewnosod caniau a weldio cap uchaf.
Gall Mewnosod: Y Trap Goddefgarwch Cyntaf
Mae'r cydosod electrod-wedi'i bentyrru neu ei glwyfo electrodau â thabiau eisoes wedi'u weldio i derfynellau'r cap-yn cael ei ostwng i'r can alwminiwm. Mae'r ffit yn fwriadol ac yn dynn: mae'r cliriad llwyr rhwng y cynulliad electrod a wal can yn rhedeg 0.3-0.8 mm, sef 0.15-0.4 mm o fwlch rheiddiol yr ochr.
Nid yw'r bwlch hwnnw'n gadael unrhyw le i arweiniad blêr, felly mae gorsafoedd awtomataidd yn defnyddio tair haen o amddiffyniad:
- Platiau canllaw siamffrog a ffilm canllaw.Mae llawes PET neu Mylar yn twmffatio'r cynulliad i geg y can, gan gymryd y cyswllt cyntaf fel nad yw ymyl y gwahanydd yn gwneud hynny. Mae'r ffilm yn cael ei fwyta fesul cell neu fesul swp ac mae'n ddefnydd traul rheoledig, nid yn gyfleustra.
- Monitro llofnod grym-dadleoli.Mae'r servo mewnosod yn cofnodi cromlin yr heddlu yn erbyn strôc. Mae codiad cyson o fewn amlen ddisgwyliedig yn fewnosodiad da. Mae pigyn grym, llwyfandir, neu gwymp sydyn yn golygu ymyl wedi'i jamio, gwahanydd wedi'i blygu, neu dab wedi'i gamalinio. Mae canfod pigyn ar fand gwyriad cul yn dal y diffygion hyn yn yr orsaf, nid ar ddiwedd y llinell.
- Rheoli aliniad onglog.Rhaid i'r echelin ymgynnull aros o fewn 0.2 gradd i'r echelin can. Dros 200 mm o deithio, mae 0.5 gradd o ogwydd yn cynhyrchu 1.7 mm o wrthbwyso ochrol ar waelod y can-mwy na phedair gwaith y cliriad rheiddiol. Y canlyniad yw ymyl gwahanydd wedi'i falu na fydd unrhyw brawf trydanol yn ei amlygu.
Mae tri chant o fformatau ampere-awr yn ychwanegu ail ystyriaeth: gall y talach godi'r gofyniad cywasgu pentwr ar y gosodiad, ac mae llwybr y ffilm canllaw yn ymestyn. Mae'r ddau yn arafu'r orsaf os ydynt wedi'u cynllunio ar gyfer y geometreg 280Ah lai. Mae llinell cydosod celloedd prismatig cwbl awtomataidd ar gyfer celloedd ESS 280Ah a 300Ah wedi'i nodi fesul fformat am yr union reswm hwn-mae uchder y gallu, strôc mewnosod, a geometreg canllaw yn fformat-benodol, nid yn gyffredinol.
Weldio Laser Cap Uchaf: Lle Penderfynir Hermeticity
Mae'r cap wedi'i leoli ar y can, ac yna'n ymuno â weldio laser parhaus o amgylch y perimedr llawn. Ar gyfer cell 280Ah sydd tua 760 mm o weldiad, wedi'i gweithredu ar 80–250 mm/s gyda laser ffibr ar 1–3 kW. Y targed treiddiad yw 0.5–1.2 mm-digon i ffiwsio cap a wal y can heb losgi trwodd i'r pentwr electrod.
Mae tri newidyn proses yn rheoli ansawdd:
Modd Weld ac osgiliad sbot. Mae alwminiwm yn adlewyrchu golau bron-isgoch ar ddwysedd isel, ond mae twll clo yn ffurfio unwaith y bydd y dwysedd pŵer yn croesi'r trothwy. Mae osgiliad trawst wobble-y smotyn ar 100–300 Hz-yn sefydlogi twll y clo, yn ehangu'r parth ymasiad, ac yn atal mandylledd a hollti poeth. Heb siglo, mae ansawdd weldio ar alwminiwm yn fflip darn arian ar draws wythïen hir.
Nwy tarian. Argon ar 15-25 L/min, wedi'i ddanfon gan ffroenell llusgo ar 30-45 gradd . Mae methiannau cwmpas nwy yn ymddangos fel gleiniau weldio tywyll, ocsidiedig a mandylledd. Defnyddir cymysgeddau heliwm lle mae'r cyflymder weldio yn gwthio terfynau cwmpas argon.
Rheoli mwg a llifeiriant. Mae alwminiwm wedi'i anweddu ac unrhyw halogiad arwyneb yn cyddwyso fel gronynnau mân. Mae traws-jet ac echdynnu cyfechelog yn cadw spatter oddi ar wyneb y cap a'r opteg. Mae gronyn dargludol sengl sy'n glanio ar yr wyneb anghywir yn dod yn fyr fewnol yn ddiweddarach. Mae'r system echdynnu yn rhan o fanyleb yr orsaf weldio, nid yn affeithiwr.
Mae monitro mewnol yn cau'r ddolen. Mae arsylwi prosesau cyfechelog yn cofnodi llofnod allyriadau thermol pob weldiad; mae gwyriad o'r amlen gyfeirio yn fflagio'r gell cyn iddi symud ymlaen. Yna mae'r orsaf brawf gollyngiadau yn gwirio'r canlyniad. Mae pob cell wedi'i weldio yn pasio gwiriad gollwng heliwm ar fanyleb tua 10⁻⁷ Pa·m³/s neu'n dynnach, gan ddefnyddiooffer profi gollyngiadau heliwmar gyfer gwirio sêl celloedd prismatig wedi'i integreiddio i'r un llinell drosglwyddo.
Mewnwelediad Peirianneg:
Weldio cap bron bob amser yw'r dagfa llinell. Mae wythïen 760 mm ar 150 mm/s yn defnyddio 5 eiliad o amser bwa; ychwanegu llwyth, alinio, clampio, a dadlwytho, ac mae cylch yr orsaf yn agosáu at 8–10 eiliad. Mae'r orsaf sengl honno'n capio'r llinell ar 6–7 PPM waeth pa mor gyflym y mae pob gorsaf arall yn rhedeg. Felly mae codi llinell o 10 i 15 PPM yn broblem gorsaf weldio-pennau deuol, dwy lôn gyfochrog, neu ddyluniad cap hollt-nid yw'n broblem cludo. Mae peirianwyr llinell TOB New Energy yn ail-gydbwyso'r orsaf weldio yn gyntaf pryd bynnag y bydd cwsmer ESS yn targedu cynnydd PPM.
Y Rhifau: Llinellau Lled-Awtomatig yn erbyn Llinellau Cwbl Awtomataidd
Mae'r PPM a'r gymhariaeth cynnyrch isod yn adlewyrchu cydosod prismatig 280Ah ar gwmpas llinell lawn-o borthiant cydosod electrod trwy selio, llenwi a glanhau terfynol. Mae gwerthoedd yn ystodau nodweddiadol; mae pob cyflenwr a fformat yn symud y niferoedd.
| Metrig | Llinell led-Awtomatig/Llinell â Llaw | Llinell Awtomataidd Llawn |
|---|---|---|
| Allbwn | 2–5 PPM | 10–15 PPM (dyluniadau cyflymder uchel hyd at 20) |
| Cynnyrch tocyn cyntaf | 92–95% | 97.5–99% |
| Gweithredwyr uniongyrchol fesul sifft | 18–30 | 3–5 |
| Llinell OEE | 55–70% | 80–90% |
| Sefydlogrwydd allbwn ar draws sifft | Yn dirywio gyda blinder | Fflat ar blât enw |
| Yn gwrthod fesul 10,000 o gelloedd | 500–800 | 100–250 |
| Colled materol ar USD 35/cell | USD 17,500-28,000 | USD 3,500–8,750 |
Mae'r economeg yn byw yn y ddwy res olaf. Y gwahaniaeth rhwng cynnyrch 95% a 99% yw 400 o gelloedd fesul 10,000 - tua USD 14,000 mewn deunydd ar USD 35 y gell. Mae llinell sy'n cynhyrchu 10,000 o gelloedd y dydd yn colli USD 14,000 ychwanegol bob dydd ar y cynnyrch is. Ar draws 300 o ddiwrnodau cynhyrchu, mae hynny tua USD 4.2 miliwn y flwyddyn. Cymharwch hynny â'r tymor llafur: mae disodli 20 o weithredwyr ar gost llwytho USD 40,000 yn arbed USD 800,000 y flwyddyn. Deunydd sgrap gorrach cyflogres mewn gweithgynhyrchu ESS. Y cynnyrch yw'r ROI.
Mae cnwd hefyd yn cyfansoddi'n wahanol ar raddfa ESS. Mae cell 280Ah yn cynnwys tua 0.9 kWh. Mae colled cynnyrch o 1% ar linell 3 GWh yn taflu deunydd cell sy'n werth mwy na chyllideb cynnal a chadw flynyddol ardal gyfan y cynulliad.
Lle mae Awtomatiaeth Mewn gwirionedd yn Talu, Gorsaf fesul Gorsaf
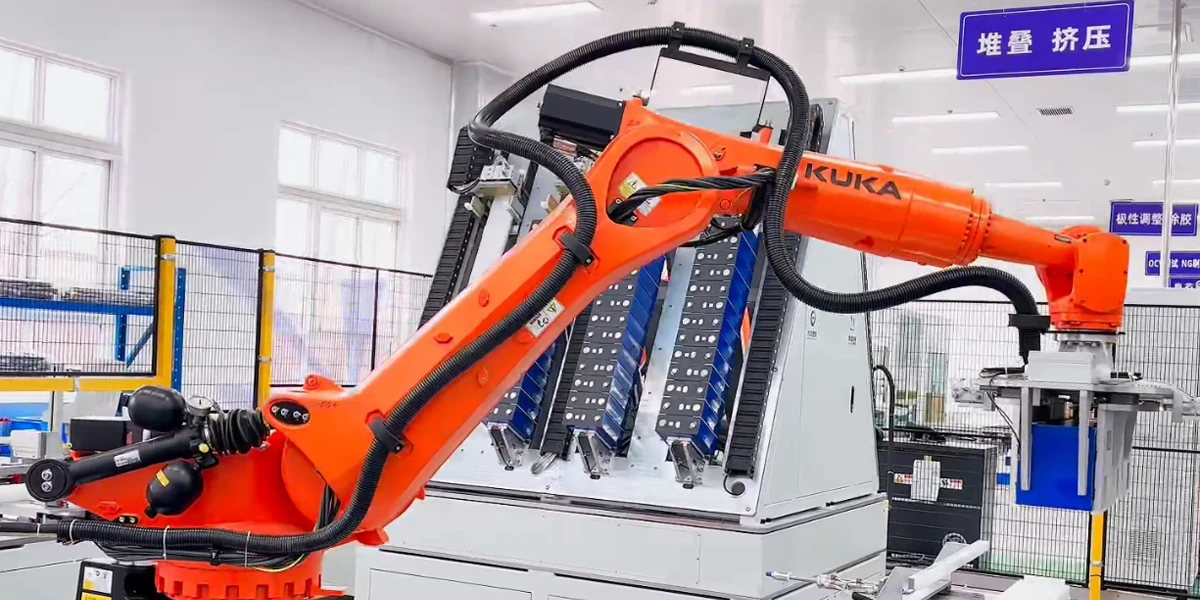
Nid yw awtomeiddio llawn yn golygu llinell gyda robotiaid wedi'u bolltio ar broses â llaw. Mae'n golygu bod pob gorsaf yn cyfateb i amser beicio a bod pob trosglwyddiad yn cael ei fecaneiddio.
- Trin robotig gyda rheolaeth grym.Mae grippers Servo yn codi celloedd 5.5 kg gan y corff can gyda grym clamp rhaglenadwy, ac mae effeithwyr diwedd gwactod yn symud cynulliadau electrod heb gyffwrdd ag ymyl y gwahanydd.
- Wedi'i fynegeio neu drosglwyddiad paled.Mynegeio traw sefydlog ar gyfer un fformat wedi'i rewi; paledi annibynnol lle mae gorsafoedd yn rhedeg ar amseroedd beicio gwahanol. Mae'r ddau yn dileu'r cerdded, ciwio, a llwyfannu â llaw sy'n defnyddio'r rhan fwyaf o lafur lled-auto.
- Clustogau rhwng gorsafoedd.Mae cronyddion bach yn amsugno micro-stopiau felly nid yw hiccup 5 eiliad yn yr orsaf weldio yn atal y llinell gyfan.
- Archwiliad mewnol ar ôl pob cam hanfodol.Monitro weldio cap, prawf gollwng heliwm, a gwiriad gweledol ar y porthladd llenwi. Mae diffygion yn cael eu gwrthod yn yr orsaf a'u gwnaeth, heb eu darganfod mewn profion diwedd llinell.
- Olrhain lefel cell.Mae paramedrau weldio pob cell, cromlin grym mewnosod, a chyfradd gollwng yn cael eu cofnodi yn erbyn ei god bar. Pan ddaw cynhwysydd yn ôl ym mlwyddyn pedwar, mae'r record gweithgynhyrchu yn bodoli.
Yr integreiddio gorsaf-wrth-orsaf hwn yw'r hyn y mae darparwr un contractwr yn ei ddarparu fel un cwmpas: ffibrawtomeiddio weldio laser ar gyfer cell prismatigselio cap uchaf wedi'i beiriannu ochr yn ochr â'r gorsafoedd mewnosod, trosglwyddo ac archwilio yn hytrach na'u cyrchu ar wahân a'u rhyngwynebu ar y safle.
Barod i Gynllunio Llinell Ymgynnull ESS?
Nid yw ymylon ESS yn gadael unrhyw le i linell sy'n rhedeg ar 60% o'r plât enw. Mae peirianwyr TOB New Energy, fel ffatri ffynhonnell uniongyrchol, yn cwblhau llinellau cydosod celloedd prismatig ar gyfer 280Ah, 300Ah, a fformatau mwy-mewnosod, weldio laser cap, profi gollyngiadau, trosglwyddo, ac olrhain o dan un cwmpas. Anfonwch y lluniad cell, targedwch GWh, a'r mesurydd rhagdalu gofynnol i'r tîm peirianneg ar gyfer dadansoddiad o amser cylchredeg gorsaf-wrth-orsaf a dyfynbris uniongyrchol ffatri.
FAQ: ESS Prismatic Cell Assembly
Ar ba PPM y dylai llinell gydosod cell 280Ah redeg?
10-15 rhan y funud ar gyfer llinell gwbl awtomataidd, gyda chyfluniadau cyflym yn cyrraedd 20 PPM. Mae llinellau lled-awtomatig fel arfer yn rhedeg 2–5 PPM. Mae'r mesurydd rhagdalu gofynnol yn dilyn yn uniongyrchol o'r targed GWh: mae 1 GWh ar 280Ah yn cyfateb i tua 1.1 miliwn o gelloedd y flwyddyn.
Pa gynnyrch y gellir ei ddisgwyl o linell gydosod ESS awtomataidd?
Mae 97.5-99% ar gyfer y pas cyntaf yn gyraeddadwy ar linell awtomataidd reoledig, yn erbyn 92-95% ar offer lled-awtomatig. Mae'r gwahaniaeth cost materol ar linell cyfaint uchel yn rhedeg i filiynau o USD y flwyddyn.
Beth yw'r cam proses anoddaf yng nghynulliad prismatig 280Ah?
Mae weldio laser cap uchaf fel arfer yn ansawdd a'r dagfa trwygyrch. Rhaid gweithredu weldiad parhaus 760 mm ar dreiddiad 0.5-1.2 mm mewn ychydig eiliadau heb fandylledd sero, ac mae cylch yr orsaf fel arfer yn capio llinell PPM.
Sut mae hermetigedd celloedd yn cael ei wirio?
Profi gollyngiadau heliwm ar fanyleb tua 10⁻⁷ Pa·m³/s neu dynnach, wedi'i berfformio'n unol ar ôl weldio cap. Defnyddir samplu pelydr-X neu CT i archwilio treiddiad weldio fesul swp.
A ellir uwchraddio llinell lled-awtomatig bresennol i PPM uwch?
Yn rhannol. Mae ychwanegu'r orsaf weldio, y prawf gollwng, a'r gallu i olrhain llinell â llaw yn cynyddu'r cynnyrch, ond mae PPM yn parhau i fod yn gyfyngedig trwy drosglwyddo â llaw. Uwchben tua 5 PPM, llinell newydd a adeiladwyd o amgylch mewnosod a weldio awtomataidd yw'r llwybr cost is.
Cyfeirnod technegol wedi'i lunio gan grŵp peirianneg prosesau TOB New Energy o leoliadau llinell cydosod celloedd prismatig ar gyfer fformatau celloedd ESS. I gael model amser beicio a chynnyrch ar eich targed cynhyrchu 280Ah neu 300Ah penodol, cysylltwch â Dr. Dany Huang ar LinkedIn neu cyflwynwch fanyleb y gell i ddesg beirianneg Xiamen.