


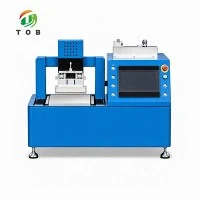




Weldiwr Sbot Transistor Intelligent Trydan
Mae'r ddyfais hon yn beiriant weldio sbot dwy ochr awtomataidd manwl uchel sy'n integreiddio deallusrwydd artiffisial a rheoli symudiadau.
Mae Xiamen TOB New Energy Technology Co, Ltd yn un o gynhyrchwyr a chyflenwyr weldiwr sbot transistor deallus trydan mwyaf dibynadwy yn Tsieina. Croeso i brynu weldiwr sbot transistor trydan deallus o ansawdd uchel am bris cystadleuol o'n ffatri. Os oes gennych unrhyw ymholiad am gydweithrediad, mae croeso i chi anfon e-bost atom.
Weldiwr Sbot Transistor Intelligent Trydan 10000A
Fideo Cynnyrch
Manyleb
Trosolwg Cynnyrch
Mae'r TOB-550D-10000A yn weldiwr sbot cyfres gwrthiant transistor deallus trydan sy'n defnyddio technoleg rheoli DSP (prosesydd signal digidol) i ddarparu cerrynt weldio wedi'i reoleiddio'n fanwl gywir o dan foddau cerrynt cyson, foltedd cyson, neu gyfredol-cyson / foltedd cyson. Mae'r DSP yn monitro'r cerrynt weldio a'r foltedd yn barhaus, gan sbarduno larwm yn awtomatig os yw'r gwerthoedd mesuredig yn disgyn y tu allan i derfynau dan-cerrynt, o dan-foltedd, gor-cerrynt neu or-foltedd a osodwyd gan y defnyddiwr. Mae rhyngwyneb sgrin gyffwrdd yn darparu mynediad greddfol i bob lleoliad, ac mae arferion hunan-brawf lluosog yn gwirio statws y system cyn pob cylch weldio.
Yn wahanol i weldwyr sbot niwmatig sydd angen cyflenwad aer cywasgedig, mae'r TOB-550D-10000A yn gyrru ei ben weldio gyda modur servo 400 W, gan roi rheolaeth drydan lawn i'r gweithredwr dros y strôc weldio, uchder a phwysau byffer. Gellir graddnodi'r uchder weldio yn ddeallus gydag un cyffyrddiad ar y sgrin, ac mae'r strôc byffer yn addasadwy o 7 mm i 60 mm, gyda'r grym clustogi yn addasadwy'n annibynnol o 0.5 kg i 5.5 kg. Mae system canfod gwahaniaeth hyd integredig yn mesur hyd gosodedig y ddau electrod sbot-weldio yn awtomatig ac yn sbarduno larwm os yw'r gwahaniaeth yn fwy na goddefgarwch wedi'i raglennu, tra bod switsh terfyn anwytho adeiledig yn atal y pen weldio rhag gor-deithio a malu'r darn gwaith.
Darperir y cerrynt weldio gan gyflenwad pŵer weldio transistor a ddewiswyd gan ddefnyddwyr; gall y TOB-550D-10000A fod ag uned BTH-5000A (5000 Ton sengl), BTH-5000B (5000 Ton bositif-a-negyddol, 10,000 A i bob pwrpas), neu uned BTH-10000A (10,000 Ton sengl). Mae'r cerrynt allbwn gwirioneddol yn cael ei drosglwyddo i'r electrodau weldio trwy geblau copr pur o groestoriad 120 mm² (hyd at addasydd) a thrawstoriad 75 mm² (i'r clampiau electrod). Mae bwlyn addasu pwysedd, y gellir ei gloi â chnau, yn gosod y grym cyswllt rhwng yr electrodau a'r darn gwaith; argymhelliad y ffatri yw 2.5 kg, ond mae'r gwerth gorau posibl yn dibynnu ar y cerrynt weldio a rhaid ei diwnio ar gyfer pob cais.
Mae'r TOB-550D-10000A yn gryno (L 760 mm × W 800 mm × H 1380 mm) ac yn symudol, wedi'i osod ar gastorau y gellir eu cloi. Mae'r bwrdd gwaith wedi'i wneud o wydr tymherus 10 mm, gan ddarparu arwyneb llyfn, an-ddargludol sy'n symleiddio lleoliad y darn gwaith. Y maint workpiece mwyaf y gellir ei gynnwys yw L 400 mm × W 300 mm × H 155 mm.
Cydrannau Allweddol ac Egwyddorion Gweithredu
Mae'r TOB-550D-10000A yn integreiddio'r prif gydrannau canlynol, pob un yn cyfrannu at gywirdeb a dibynadwyedd y broses weldio yn y fan a'r lle:
| Nac ydw. | Cydran | Disgrifiad |
| 1 | Cyflenwad pŵer weldio | Elfen angenrheidiol. Modelau dewisol: BTH-5000A (5000 Ton sengl), BTH-5000B (5000 Ton bositif-a-negyddol, i bob pwrpas 10,000 A), BTH-10000A (10,000 Ton sengl). Cyfeiriwch at y Llawlyfr Cyfarwyddiadau Cyflenwi Pŵer Weldio am fanylebau manwl. |
| 2 | Synhwyrydd tarddiad | Yn cysylltu â'r cyflenwad pŵer weldio (24 V + / signal / 24 V−). Os nad yw'r synhwyrydd wedi'i gysylltu neu wedi'i ddifrodi, bydd y cyflenwad pŵer weldio yn cyhoeddi larwm wrth ganfod cychwyn. |
| 3 | Servo modur | Modur servo 400 W, 220 V, 50 Hz sy'n gyrru'r modiwl weldio i fyny ac i lawr. Mae'n ailosod yn awtomatig i'r tarddiad pan fydd y cyflenwad pŵer weldio yn cael ei droi ymlaen. |
| 4 | Modiwl weldio | Wedi'i yrru gan y modur servo trwy sgriw plwm, mae'r pen weldio yn llithro ar lithryddion canllaw deuol ar gyfer symudiad sefydlog, heb ddirgryniad. |
| 5 | bwlyn addasu pwysau | Yn gosod y grym gwasgu rhwng yr electrodau sbot-weldio a'r darn gwaith. Y gosodiad ffatri sylfaenol yw 2.5 kg. Ar ôl ei addasu, dylid cloi'r bwlyn gyda'r cnau i atal drifft yn ystod y weldio. Gall pwysau gormodol mewnoli'r darn gwaith, tra gall pwysau annigonol achosi tanio yn ystod gollyngiad cerrynt uchel. Yn gyffredinol, mae angen pwysau cyswllt uwch ar gerrynt weldio uwch. |
| 6 | Pen weldio | Yn symud i lawr i gysylltu â'r darn gwaith. Mae'n cynnwys rheolydd pwysau, llithryddion canllaw uwch ac isaf, a'r clampiau electrod weldio. Mae'r clampiau electrod wedi'u gwneud o ddwy ran copr nicel-plated annibynnol i wella dargludedd trydanol a gwrthsefyll ocsideiddio. Mae strôc y pen weldio yn 35-155 mm; mae'r uchder priodol ar gyfer y darn gwaith wedi'i osod yn drydanol trwy'r system reoli ddeallus. |
| 7 | Blwch offer | Yn storio offer cyffredin, electrodau sbot-weldio sbâr, ac ategolion eraill. |
| 8 | Cebl weldio | Yn trosglwyddo allbwn y cyflenwad pŵer sbot-weldio i'r electrodau. Defnyddir cebl copr pur 120 mm² o'r cyflenwad pŵer i addasydd, ac mae cebl copr pur 75 mm² yn rhedeg o'r addasydd i'r clamp electrod. Rhaid cadw pob sgriw yn dynn; gall llacio achosi larwm cyflenwad pŵer neu gerrynt weldio ansefydlog. |
| 9 | Claddfa electrod weldio | Made of nickel‑plated copper for improved conductivity and oxidation resistance. The two upper screws (M6 × 16) can be loosened to adjust the centre‑to‑centre distance of the two electrodes; the recommended minimum spacing is >3.5 mm. Mae pellter rhy fach yn peryglu cylchedau byr neu dduo'r ardal weldio. Mae'r pedwar sgriw isaf (M6 × 16) yn caniatáu gosod hyd agored yr electrodau; y gwerth gorau posibl fel arfer yw 12 mm, ac argymhellir ei gadw o fewn 20 mm ar gyfer ceisiadau arbennig. |
| 10 | Arwyneb bwrdd gwaith | Llwyfan gwydr tymherus 10 mm y gosodir y darn gwaith arno. Mae'r wyneb gwydr yn caniatáu ail-leoli'r darn gwaith â llaw yn hawdd. Dimensiynau workpiece uchafswm: L 400 mm × W 300 mm × H 155 mm. |
| 11 | Castor gyda brêc | Mae'r peiriant cyfan yn cael ei symud ar castors. Unwaith y byddant yn eu lle, defnyddir y cwpanau troed addasadwy neu'r breciau castor i ddiogelu'r peiriant. |
Manylebau Technegol Cwblhau
Mae'r tabl canlynol yn cydgrynhoi paramedrau technegol y TOB-550D-10000A fel y nodir.
| Paramedr | Manyleb |
| Cyflenwad Pŵer | AC 220 V, 50/60 Hz, 1 kW |
| Cyflenwad Pŵer Weldio Transistor (Dewisol) | BTH-5000A (5000 Ton sengl), BTH-5000B (5000 Ton bositif-a-negyddol, hy. 10,000 A), BTH-10000A (10,000 Ton sengl) |
| Cwmpas Weldio Addas | Batris pŵer, batris digidol, batris Ni-MH a Ni-Cr, rotorau modur, ategolion electronig a thrydanol, ac ati. |
| Arddangosfa Rhyngwyneb | Sgrin gyffwrdd gyda gweithrediad greddfol |
| Pŵer Weldio (Actio) | Servo trydan (nid oes angen cysylltiad ffynhonnell aer) |
| Graddnodi Uchder Weldio | Lleoliad deallus un cyffyrddiad |
| Canfod Gwahaniaeth Hyd-Gwahaniaeth Electrod | Awtomatig; larwm pan fydd gwahaniaeth hyd gosodedig electrodau sbot-weldio yn fwy na'r gwerth gosodedig |
| Larwm Terfyn Sefydlu | Adeiledig; yn atal mathru celloedd rhag ofn y bydd uchder weldio anghywir |
| Gosodiad Weldio Parhaus | Ffurfweddadwy, 1-10 gwaith |
| Ystod Addasu Uchder Pen Weldio | 30–155 mm (hunan raddnodi deallus) |
| Strôc Clustogi Electrod Weldio Sbot | 7-60 mm (wedi'i osod yn rhydd; 10 mm ar gyfer cynhyrchion safonol) |
| Pwysedd Clustogi Electrod Weldio Sbot | 0.5-5.5 kg, addasadwy |
| Diagnosis Nam a Diogelu Awtomatig | Yn achos amodau annormal, toriad allbwn awtomatig a larwm |
| Dimensiynau Cyffredinol | L 760 × W 800 × H 1380 mm |
| Pwysau | Tua. 80 kg |
| Deunydd Worktable | Gwydr tymherus 10 mm |
| Max. Maint Workpiece | L 400 × W 300 × H 155 mm |
| Cebl Weldio | Cebl copr pur 120 mm² i addasydd, cebl copr pur 75 mm² i glamp electrod |
| Deunydd Clamp electrod | Copr wedi'i blatio â nicel |
| Modelau Dewisol Clamp Electrod | Φ1.5 mm / Φ1.7 mm / Φ2.0 mm / Φ3.0 mm |
| Modelau Dewisol Electrod Weldio Sbot | Φ1.5 mm / Φ1.7 mm / Φ2.0 mm / Φ3.0 mm electrodau ecsentrig, electrodau sbot-weldio amgrwm Φ3.0 mm |
| Pellter electrod o'r Ganolfan i'r Ganol (Argymhellir) | > 3.5 mm |
| Hyd Amlygiad Electrod a Argymhellir | 12 mm (uchafswm. 20 mm ar gyfer rhaglenni arbennig) |
| Symudedd | Castors gyda breciau a chwpanau troed addasadwy |
Argymhellion Gosodiad a Gweithredu Ymarferol
Mae'r canllawiau canlynol yn seiliedig ar gyfarwyddiadau'r peiriant weldio ac yn helpu i sicrhau ansawdd weldio cyson â'r TOB-550D-10000A:
Gosod a bylchau electrod:Sicrhewch bob amser fod y ddau electrod wedi'u gwahanu gan o leiaf 3.5 mm o'r canol i'r canol. Gall bwlch culach na hyn achosi cylched byr uniongyrchol rhwng yr electrodau, sy'n arwain at lwybr cerrynt sy'n osgoi'r darn gwaith yn gyfan gwbl. Mae hefyd yn dueddol o dduo'r ardal weldio. Defnyddiwch y ddwy sgriw M6 uchaf i addasu a sicrhau'r bylchau.
Amlygiad electrod:Gosodwch hyd agored yr electrodau i tua 12 mm gan ddefnyddio'r pedwar sgriw M6 isaf. Ar gyfer darnau gwaith sydd angen cyrhaeddiad hirach, gellir ymestyn yr amlygiad hyd at 20 mm, ond mae datguddiadau hirach yn cynyddu ymwrthedd trydanol y llwybr a gallant leihau'r cerrynt weldio effeithiol.
Addasiad pwysau:Mae gosodiad pwysau rhagosodedig y ffatri o 2.5 kg yn fan cychwyn da ar gyfer llawer o gymwysiadau. Mae cynyddu'r pwysau yn gwella cyswllt trydanol ac yn lleihau tanio, ond gall gormod o bwysau adael mewnoliad dwfn ar derfynell y gell neu'r tab. Fel rheol gyffredinol, mae angen pwysau cyswllt uwch ar gerrynt weldio uwch. Ar ôl addasu'r bwlyn pwysau, clowch ef gyda'r cnau bob amser i atal drifft yn ystod y weldio.
Graddnodi uchder weldio:Defnyddiwch y swyddogaeth graddnodi uchder un cyffyrddiad pryd bynnag y bydd y math o weithfan yn cael ei newid. Bydd y larwm terfyn sefydlu yn atal y pen cyn y gall falu cell, ond mae'r gosodiad uchder cywir hefyd yn sicrhau bod y strôc byffer yn gweithredu o fewn yr ystod a fwriadwyd, gan roi'r cydbwysedd gorau posibl rhwng cyflymder dynesiad a thynerwch cyswllt.
Cysylltiadau cebl:Archwiliwch y cysylltiadau cebl weldio yn rheolaidd. Mae'r ceryntau uchel dan sylw (hyd at 10,000 A) yn achosi gwres sylweddol ar unrhyw bwynt o wrthwynebiad cynyddol, fel sgriw rhydd neu gyswllt cyrydu. Tynhau'r holl gysylltiadau â'r trorym penodedig a rhoi cebl newydd yn lle'r un sy'n dangos arwyddion o afliwio neu rwygo.
Cynnal a chadw electrod:Mae electrodau weldio sbot yn gwisgo dros amser, yn enwedig ar y blaen. Bydd y system canfod gwahaniaeth hyd electrod awtomatig yn rhybuddio'r gweithredwr pan fydd y gwahaniaeth rhwng y ddau hyd electrod yn fwy na'r goddefgarwch a osodwyd, gan nodi bod angen gwisgo neu ailosod un neu'r ddau electrod. Cadwch stoc o electrodau cyfnewid yn y blwch offer a ddarperir gyda'r peiriant.
Arddangos Cynnyrch


Ein Tystysgrif
Mwy o DystysgrifauTystysgrif Patent

ISO 9001

Tystysgrif CE

Cysylltwch â Ni

E-bost:tob.amy@tobmachine.com

Ffôn:+86-18120715609
Tagiau poblogaidd: weldiwr sbot transistor deallus trydan, cyflenwyr, gweithgynhyrchwyr, ffatri, pris
Pâr o
naFe allech Chi Hoffi Hefyd


Anfon ymchwiliad